
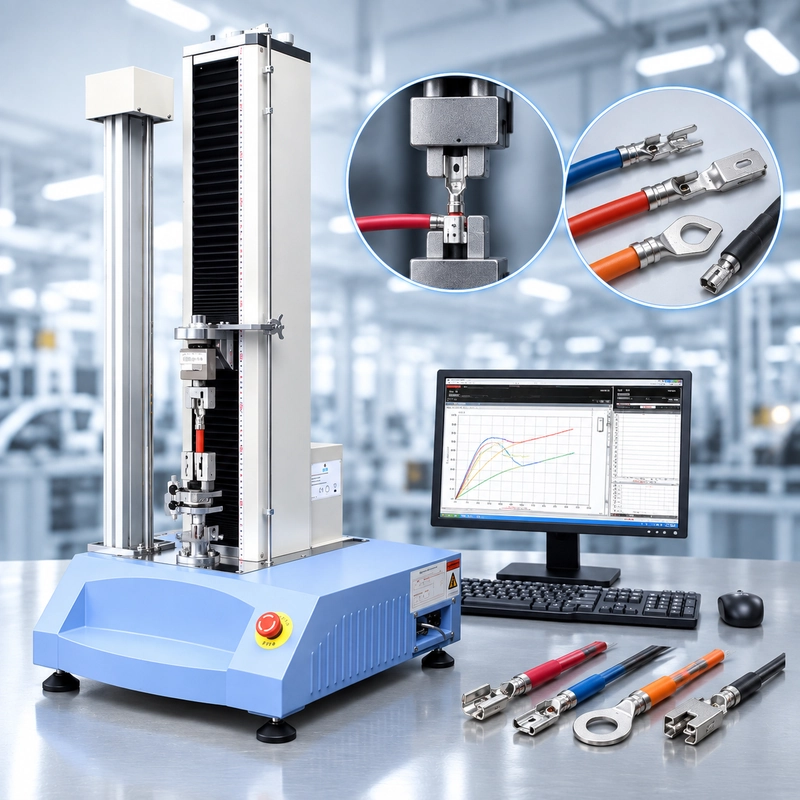
Een leverancier van auto-kabelbomen heeft één trekkrachtstation nodig voor 0,35 mm² signaaldraden, 2,5 mm² stroomcircuits en een dozijn terminalfamilies. Kwaliteitscontrole verwacht ongeveer 400 tests per dag.
In eerste instantie klinkt dit als een eenvoudige tensile-machine verzoek.
Maximale kracht is eenvoudig te controleren. De moeilijkere vragen zijn wat er rondom de machine gebeurt: hoeveel terminalgeometrieën operators moeten laden, waar hun normale trekkracht daadwerkelijk valt, of monsters consistent tussen operators zijn geplaatst, en hoe snel het station van de ene terminalfamilie naar de andere kan bewegen zonder testvariatie toe te voegen.
Daarom moet een auto-draadkabelboom trek test niet worden gepland rond één getal zoals "500 N vereist."
Het moet worden gepland rond het harness en de QC-workflow daarvan.
De trekkracht van het auto-harnas is niet één test
Een afgewerkte bedrading bevat verschillende mechanische interfaces die kunnen worden aangesloten.
De geleider is gecrimpt aan een terminal. De aansluiting wordt vastgehouden in een connectorbehuizing. Een draad of kabel kan door een rekverligtingsfunctie lopen. Twee connectorhelften kunnen ook gedefinieerde koppelings- of ontkoppelingseisen hebben.
Alle hiervan kunnen informeel worden omschreven als een "pull test", maar mechanisch zijn ze verschillend.
| Test Interface | Wat wordt er geëvalueerd? | Belangrijkste Setup Consideration. |
|---|---|---|
| Draad → crimp-terminal | Mechanische integriteit van de gekrimpte verbinding | Remverbindingklem en greepgeleider |
| Terminal → huisvesting | Contactbehoud | Ondersteun huisvesting en toegang tot het contact |
| Draad/kabel → rekaflasting | Assemblage-uittrekweerstand | Ondersteun connector of assemblage correct |
| Connector → connector | Separatie- / ontkoppelingsgedrag | Beide connectorhelften op de bedoelde as houden |
Voor de productie van auto-kabelbooms is geleider-tot-terminal pull testen een veelgebruikte QC-toepassing. Dit artikel richt zich op die productieomgeving in plaats van elke connector pull test als dezelfde procedure te behandelen.
Als de eis betrekking heeft op de mechanica van een individuele geleider-tot-terminalverbinding, kijkt onze Crimp Pull Test Guide nauwkeuriger naar crimp-armaturen, werkkrachtbereik en faalgedrag.

Begin met de programma-eis, niet met een generieke force-tabel
Een van de makkelijkste fouten bij het beheersen van kwaliteitscontrole is beginnen met zoeken naar een universele krachtwaarde.
Een kwaliteitsingenieur voert het volgende in:
0,5 mm² draadtrekkracht vereiste
en vindt snel tabellen met minimale waarden.
Het nummer kan nuttig lijken. Dat betekent niet dat het in het controleplan van het te maken harnas hoort.
Een automobielprogramma kan worden beheerst door een klant- of OEM-eis, terminalsysteemspecificatie, kabeltekening, intern controleplan of een toepasselijke componenttestmethode. Een vereiste die voor de ene terminalfamilie wordt gebruikt, mag niet automatisch worden overgedragen aan een andere omdat de dwarsdoorsnede van de geleider toevallig vergelijkbaar is.
IEC 60352-2 adresseert bijvoorbeeld soldeerloze gecrimpde verbindingen binnen de gedefinieerde scope. Autoprogramma's kunnen ook gebruikmaken van klant-, OEM- of industriespecifieke eisen. Het bestuursdocument moet daarom worden bevestigd voor de daadwerkelijke verbinding die wordt getest.
Er is een praktisch onderscheid dat het waard is om duidelijk te blijven:
De testmethode definieert hoe het monster wordt getest. De producteis bepaalt wat die verbinding moet bereiken.
Ze kunnen niet uit hetzelfde document komen.
Voordat je een pull-force station configureert, stel de keten op:
Voertuig / Klantprogramma → Kabel- of Connectorvereiste → Draad + Terminal Combinatie → Toepasselijke Testmethode → QC-limiet
Dat is veiliger dan te beginnen met een generieke tabel voor draadgrootte-versus-kracht en dan achteruit werken.

Een doorgegeven resultaat kan nog steeds procesdrift verbergen
Een pull test wordt vaak behandeld als een eenvoudige beslissing:
GESLAAGD / MISLUKT
Die beslissing is noodzakelijk, maar een reeks productieresultaten kan een tweede verhaal vertellen.
Beschouw een terminalfamilie die normaal gesproken resultaten oplevert zoals:
96 / 98 / 94 / 101 / 97 / 95 N
Later begint hetzelfde proces met het teruggeven van:
91 / 88 / 84 / 81 / 78 / 76 N
Ga er puur voor de illustratie van uit dat het gespecificeerde minimum 70 N is.
Elk monster wordt nog steeds goedgekeurd.
De trend is desondanks moeilijk te negeren.
Een kwaliteitsingenieur heeft nu een reden om het proces te onderzoeken voordat hij wacht tot het eerste monster de afwijzingslimiet overschrijdt.
De pull test kan de oorzaak niet zelf identificeren. Het weet niet of de verandering kwam door de krimphoogte, striplengte, geleiderpositie, beschadigde strengen, aansluiting, de staat van het gereedschap of materiaalvariatie.
Wat het kan laten zien is dat de mechanische output van het proces is verplaatst.
Een enkel resultaat antwoordt:
Voldeed dit exemplaar aan de vereiste?
Een reeks resultaten kan een andere vraag oproepen:
Gedraagt dit proces zich nog steeds zoals normaal?
Voor een auto-kabelboom die grote aantallen gecrimpde verbindingen produceert, kan die tweede vraag net zo waardevol zijn als de individuele slag/faal-beslissing.

trekkracht is logischer wanneer het met het krimpproces wordt gelezen
Trekkracht mag niet worden verwacht alles over de kwaliteit van de krimp te verklaren.
Het is een destructieve mechanische controle. Het vertelt de ingenieur hoe de uiteindelijke verbinding zich gedroeg bij het laden, maar verklaart niet direct waarom de verbinding zich zo gedroeg.
Stel dat de gemiddelde trekkracht over meerdere productiepartijen afneemt. Het volgende onderzoek kan de kriebelhoogte, striplengte, geleiderpositie, strengconditie, terminalpositie en gereedschapsconditie omvatten.
Omgekeerd kan eendimensionale procescontrole binnen zijn controlelimieten blijven terwijl een mechanische trend begint te bewegen.
Geen van beide observaties vervangt automatisch de andere.
Daarom wordt productie pull-force data nuttiger wanneer deze samen met relevante crimp-procesinformatie kan worden geïnterpreteerd. Een stabiel besturingsplan kan mechanische tests combineren met dimensionale, visuele en procescontroles die passend zijn bij het kabelboomprogramma.
De pull test is één venster in het proces, niet het hele proces zelf.
Dat is ook een reden om betekenisvolle testrecords te behouden in plaats van elke meting te reduceren tot een groene PASS-indicator.
Eén QC-station, vele terminalfamilies
Een ontwikkellaboratorium dat één terminal test, kan alles rondom dat terminal optimaliseren.
Een harnasinstallatie heeft een ander probleem.
Hetzelfde QC-station kan 's ochtends kleine open-barrel contacten ontvangen, later in de dienst ringterminals en grotere stroomaansluitingen van een ander kabelboomprogramma.
Het tensile frame hoeft niet per se te veranderen.
De terminalbeveiliging doet dat vaak.
Een ringterminal kan worden gelokaliseerd met een geschikte pin. Een klein contact kan een gesleufde fixatie vereisen. Een bladterminal heeft een houder nodig die bij de geometrie past. Grotere verbindingen kunnen een andere fixatie en een ander bruikbaar krachtbereik vereisen.
Twaalf terminalfamilies betekenen niet automatisch twaalf volledig onafhankelijke armatuurassemblages.
Tijdens het vastbeurtplanning kunnen vergelijkbare terminalgeometrieën worden beoordeeld om te bepalen of ze een armatuurlichaam, remconcept of verwisselbare insert kunnen delen. Het doel is niet om elk product in een "universeel" armatur te dwingen. Dit is bedoeld om onnodige wissels te voorkomen terwijl elke terminal herhaaldelijk wordt gelokaliseerd.
Dit verandert de apparatuurvraag van:
Welke machine kan deze terminal ophalen?
to:
Hoeveel terminalfamilies moet dit station ondersteunen, en hoe snel kunnen operators tussen hen wisselen zonder de testconditie te veranderen?
Voor een ontwikkelbank maken een paar extra seconden aanpassing van het armatuur mogelijk niet uit.
Met enkele honderden exemplaren per dag doen ze dat.

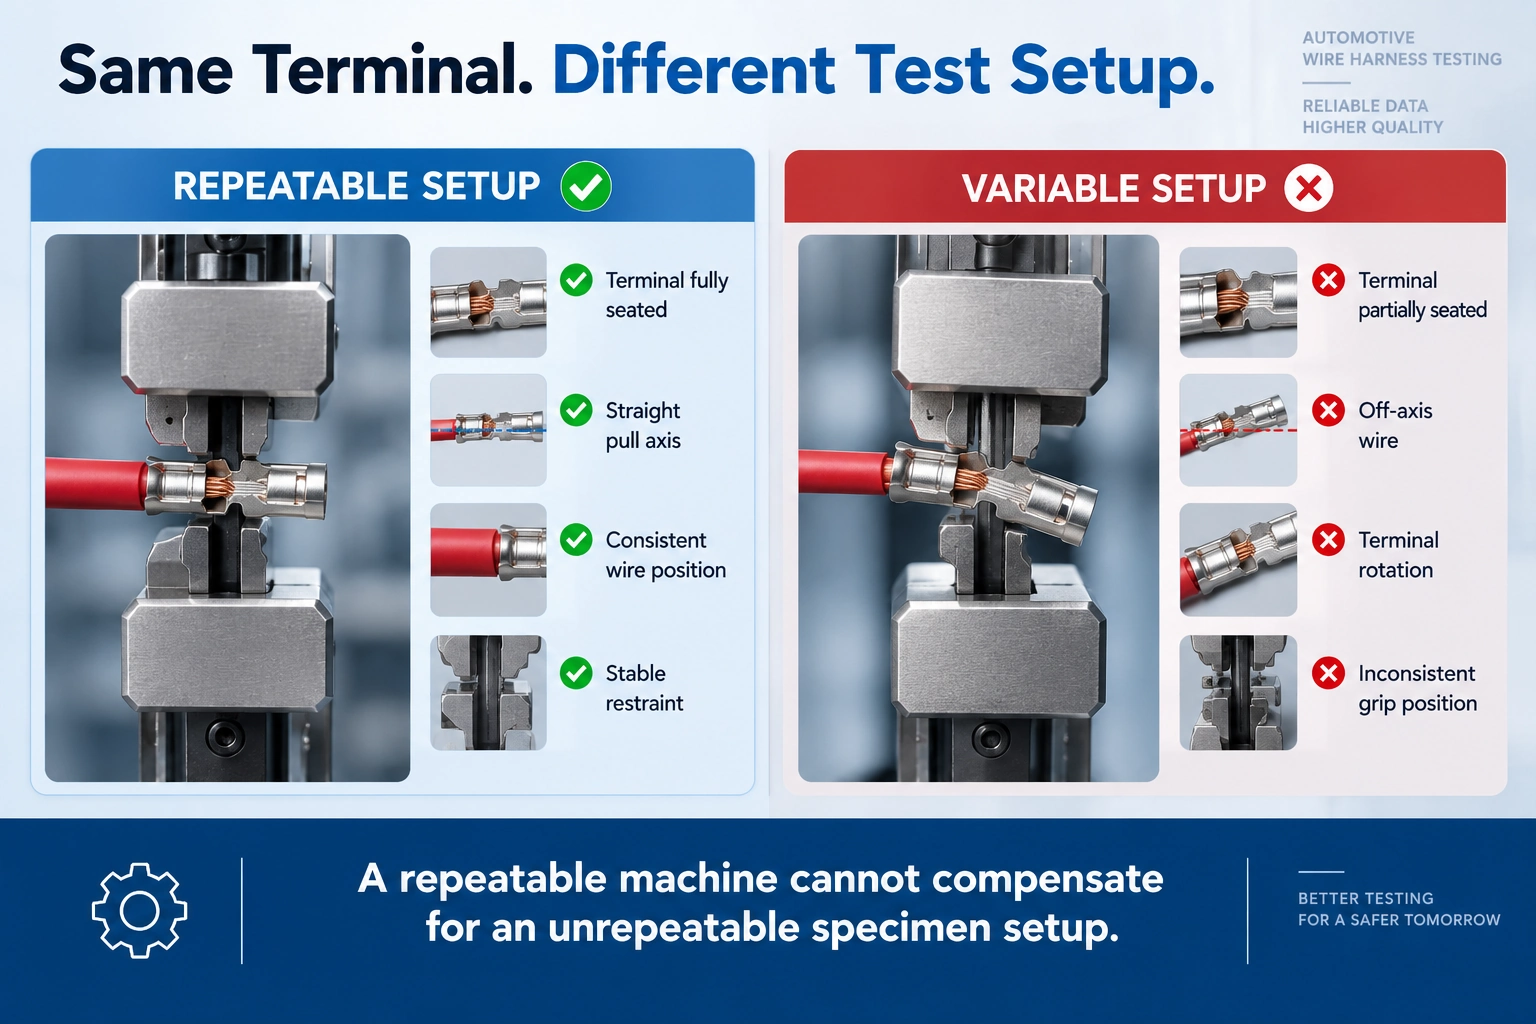
Waarom operator-setup het resultaat verandert
Operator A plaatst de terminal volledig tegen de armaturenstop.
Operator B laat het volgende exemplaar iets naar voren staan.
Eén draad loopt verticaal in de greep. Een andere komt onder een kleine hoek binnen. Eén operator laat een consistente vrije lengte over; een andere klemt dichter bij de aansluiting wanneer de beschikbare draad kort is.
Geen van deze verschillen ziet er dramatisch uit op de werkvloer.
Samen kunnen ze de spreiding in de testgegevens verbreden.
Herhaalbaarheid is daarom deels een eigenschap van het krachtmeetsysteem en deels een eigenschap van
De terminal moet worden vastgezet zonder een onbedoelde buigingsconditie te veroorzaken. De geleider moet de bedoelde trekas volgen. De draadgreep heeft voldoende houdkracht nodig om slip te voorkomen zonder een voortijdige breuk aan de kaak te veroorzaken.
Voor repetitief productietesten moet het armatuur de operator ook helpen de beoogde positie te vinden in plaats van volledig op ervaring te vertrouwen.
Dat kan betekenen een positieve zitpositie, een geschikte sleuf of insert, gemakkelijker toegang rond de aansluiting, of een herhaalbare manier om de vrije draadlengte vast te stellen.
Wanneer er een onverwacht lage waarde verschijnt, verdient het monster een bekeken blik voordat iemand begint met het krimpen van het krimpproces.
Heeft de geleider aan de terminal getrokken? Is de draad gebroken? Bewoog het binnenin de grip? Draaide de terminal? Was de aantrekkingskracht zichtbaar uit de as?
Een waarde die wordt geproduceerd door grip slip is een test-setupprobleem, geen bewijs van een zwakke productiecrimp.
Eén teststation kan meer dan één bruikbaar krachtbereik hebben
Machinecapaciteit beantwoordt één vraag:
Kan het frame genoeg kracht uitoefenen?
Het beantwoordt een ander niet volledig:
Is dit de juiste meetconfiguratie voor alles wat we testen?
Beschouw een harnaslaboratorium dat meerdere verbindingsfamilies omvat. Alleen voor het plannen van de apparatuur kunt u de volgende werkterreinen voorstellen:
| Productgroep | Illustratieve verwachte werkkracht |
|---|---|
| Kleine signaalterminals | 50–100 N |
| Medium terminalfamilie | 150–300 N |
| Grotere verbinding | 400–800 N |
Dit zijn illustratieve apparatuurkeuzewaarden, geen auto-acceptatievereisten.
Stel dat de meeste dagelijkse steekproeven onder de 150 N vallen, terwijl een veel kleinere groep meerdere keren hoger werkt.
Het selecteren van het meetsysteem uitsluitend rond het grootste monster kan over het hoofd zien waar het grootste deel van de werkdag van de machine daadwerkelijk wordt doorgebracht.
Een betere bespreking omvat de laagste kracht van interesse, het normale werkbereik voor elke terminalfamilie, de hoogste verwachte werkelijke kracht en het aantal uitgevoerde tests in elk bereik.
Afhankelijk van die spreiding kan het laboratorium beoordelen of één load-celconfiguratie geschikt is of dat er verschillende meetbereiken moeten worden overwogen.
De nuttige input hier is de

Bij 500 tests per dag wordt monsterbehandeling onderdeel van de specificatie
Een teststation dat twintig keer per dag wordt gebruikt, kan een paar onhandige stappen verdragen.
Bij vijfhonderd tests per dag worden diezelfde stappen productietijd.
Een volledige cyclus omvat meer dan alleen crosshead-beweging:
Identificeer monster → Laadterminal → Grip en lijn draad uit → Test uitvoer → Verwijder het monster → Classificeer resultaat → Recordgegevens
Stel je voor dat laden en positioneren 30 seconden per monster kosten.
Over 500 tests vertegenwoordigt dat alleen al meer dan vier uur afhandeling.
Verminder het proces met slechts 10 seconden per monster en ongeveer
Daarom is simpelweg het verhogen van de testsnelheid niet altijd de meest effectieve manier om de doorvoer te verhogen.
Bij hoogvolume-kabelboom QC kunnen praktische voordelen behalen worden door gemakkelijker toegang tot terminals, snellere armatuurwissel, herhaalbare positionering, handige grip bediening en minder handmatige resultaatbehandeling.
De beste productie-opstelling is niet per se degene die het snelst beweegt.
Het is degene die onnodig werk uit de hele testcyclus haalt zonder de testconditie te compromitteren.

Configuratie van de RS-8010A voor automotive harness QC
Voor veel toepassingen met draadkabels trekken in auto's zijn de betrokken krachten relatief laag vergeleken met structurele trektesten.
De ITM-LAB RS-8010A Servo Control Universal Testing Machine, beschikbaar in capaciteiten van 50 N tot 5 kN, is daarom een platform om veel terminals te evalueren en trekkracht te benutten Toepassingen.
Het specificeren van het machinemodel alleen definieert echter niet het testsysteem.
Voor een conductor-to-terminal toepassing kan de configuratie een geschikte load cell combineren met een draadgrip en een beveiliging die is afgestemd op de terminalgeometrie. Beschikbare testruimte en reizen moeten ook geschikt zijn voor het monster.
Waar meerdere terminalfamilies hetzelfde station delen, moeten de toegang tot de armatuur en de wissel gelijktijdig worden beschouwd met het krachtbereik.
Benodigde gegevens kunnen ook variëren.
Een productiestation heeft mogelijk vooral piekkracht en slag/faal-informatie nodig. Ontwikkeling, procesvalidatie of probleemoplossing kunnen baat hebben bij het behouden van de krachtverplaatsingscurve en het waargenomen faalgedrag.
Bijvoorbeeld:
Terminal A — 96 N — PASS — conductor pull-out
bevat meer diagnostische informatie dan:
Terminal A — PASS
Dat betekent niet dat elke kabelboom een complex datasysteem nodig heeft. Dit betekent dat de vereiste output moet worden gedefinieerd voordat het station wordt geconfigureerd.
Voor een low-force harness QC-station kan de RS-8010A samen worden geëvalueerd met de juiste load cell, wire grip, terminal reslint en testmethode. Voor multiterminalprogramma's moeten de fixture switchover en de operator workflow worden beschouwd als onderdeel van dezelfde configuratie in plaats van nadat de machine al is geselecteerd.
A Real Automotive Harness RFQ
Beschouw dit verzoek:
| Vereiste | Klantinformatie |
|---|---|
| Applicatie | Automotive draadkabelboom productie QC |
| Draadgroottes | 0,35 / 0,5 / 0,75 / 1,5 / 2,5 mm² |
| Terminal Families | 12 |
| Dagelijks testvolume | 350–500 exemplaren |
| Vereiste Output | Piekkracht + geslaagd/niet |
| Vereiste | Klantspecificatie |
| Voorkeursopstelling | Eén teststation |
Er is voldoende informatie om de applicatie te begrijpen.
Er is nog niet genoeg om het station correct te configureren.
Het volgende nuttige document is vaak geen andere machinespecificatie.
Het is de terminallijst.
| Terminal PN | Wire Size | Minimale Vereiste | Verwachte Arbeidskrachten | Tests / Dag | Tekening / Monster |
|---|---|---|---|---|---|
| T-001 | 0,35 mm² | Klantspecificatie | Ter bevestiging | 120 | Beschikbaar |
| T-002 | 0,50 mm² | Klantspecificatie | Ter bevestiging | 180 | Beschikbaar |
| T-003 | 1,50 mm² | Klantspecificatie | Ter bevestiging | 80 | Beschikbaar |
| T-004 | 2,50 mm² | Klantspecificatie | Ter bevestiging | 40 | Beschikbaar |
Nu wordt de discussie over apparatuur veel concreter.
Als de meeste terminalfamilies vergelijkbaar gedrag met lage krachten delen terwijl slechts enkele aanzienlijk hogere krachten vereisen, kan de load-cell-strategie worden geëvalueerd rond die verdeling.
Als meerdere terminals een vergelijkbare geometrie delen, kan de beperkingsstrategie worden herzien voor gemeenschappelijke componenten of verwisselbare inserts.
En als het station naar verwachting 500 monsters per dag verwerkt, worden laden, fixture-wissel en dataverwerking meetbare onderdelen van het project.
Dat is de informatie die nodig is om van een generieke pull tester naar een bruikbaar productieteststation te gaan.
Wat te verzenden voordat je een Harness Pull-Force systeem aanvraagt
Voor een nieuw auto-kabelboomproject, geef de informatie die de productietoepassing definieert in plaats van alleen de maximale machinecapaciteit.
De meest bruikbare invoer zijn:
- draadgroottes en geleidertypes;
- terminale onderdeelnummers;
- terminaltekeningen of voltooide monsters;
- toepasselijke klant/OEM/productvereiste;
- toepasselijke testmethode;
- minimaal gespecificeerde kracht;
- verwacht daadwerkelijke werkkrachtbereik;
- vereiste testsnelheid;
- aantal terminalfamilies;
- benaderende tests per dag;
- vereiste testoutput en traceerbaarheid.
Als meerdere terminals het station delen, is een spreadsheet met terminalonderdeelnummer, draadgrootte, gespecificeerd minimum, verwachte werkkracht en dagelijkse hoeveelheid bijzonder nuttig.
Fysieke terminals of afgewerkte crimpmonsters zijn waardevol bij het evalueren van de beperking. Fixturegeometrie kan niet betrouwbaar worden bepaald op basis van alleen een krachtwaarde.
Automotive Wire Harness Pull Force Test System Selection Roadmap

Automotive Wire Harness Pull Force Testing FAQ
Welke trekkrachttests worden gebruikt voor auto-draadkabelbomen?
"Trekkracht" kan verwijzen naar verschillende mechanische interfaces, waaronder de sterkte van de draad-naar-terminal krimp, klemmenretentie in een connectorbehuizing en trekontlastings- of montage-uittrektesten. Connector koppeling of ontkoppelingskracht is een andere mechanisch andere meting.
De interface moet daarom worden geïdentificeerd voordat de fixture of testprocedure wordt gekozen.
Is een draadkabelboomtrektest hetzelfde als een krimptrektest?
Niet per se.
Een crimp-pull test belast specifiek de verbinding van de geleider naar de terminal. Draadkabelboom-trektesten is een bredere benaming en kan ook andere mechanische interfaces binnen de assemblage omvatten.
Voor productiecrimp QC is de verbinding van geleider naar terminal meestal de interface van interesse.
Hoeveel trekkracht moet een automotive terminal verdragen?
Er is geen enkele krachtwaarde die geldt voor elke auto-terminal van een bepaalde draadgrootte.
De acceptatie-eis moet voortkomen uit de specificatie die de daadwerkelijke geleider, aansluiting en kabelboom regelt. Een generieke online force-tabel mag die eis niet vervangen zonder de toepasbaarheid ervan te bevestigen.
Kan trekkracht worden gebruikt om de kwaliteit van de crimp te monitoren?
Ja, pull-force data kan nuttige mechanische kwaliteitscontrole-informatie leveren en kan veranderingen in procesgedrag in de loop van de tijd onthullen.
Het identificeert niet op zichzelf de oorzaak van een wijziging. Onverwachte trends moeten mogelijk worden onderzocht, samen met de crimphoogte, geleiderpositie, strengconditie, terminalpositie, gereedschapsconditie en andere relevante procesinformatie.
Waarom krijgen verschillende operators soms verschillende pull-force resultaten?
Verschillen in de aansluiting, draadgreeppositie, vrije monsterlengte, terminalrotatie en trekasuitlijning kunnen variatie veroorzaken.
Een productiefixture zou de beoogde positie van het monster zo herhaalbaar mogelijk moeten maken, zodat het resultaat minder afhankelijk is van de individuele operatortechniek.
Hoe kies ik een load cell voor automotive harness pull-testen?
Begin met het verwachte daadwerkelijke werkkrachtbereik in plaats van alleen de minimale acceptatiewaarde of maximale framecapaciteit.
Voor een station dat meerdere terminalfamilies beslaat, kaart je het verwachte krachtbereik en de dagelijkse hoeveelheid voor elke familie in kaart. Dit helpt bepalen waar de meeste metingen plaatsvinden en of één load-cell-bereik geschikt is voor het hele programma.
Welke informatie is nodig om een automotive wire harness pull testmachine te selecteren?
Geef de draaddiktes, geleidertypes, terminalonderdeelnummers of tekeningen, toepasselijke testvereisten, gespecificeerde minimale krachten, verwachte werkelijke krachtbereiken, testsnelheid, aantal terminalfamilies en dagelijks monstervolume.
Afgewerkte crimpmonsters zijn vooral nuttig wanneer de terminalarmatuur geëvalueerd moet worden.
Een Beter HARNAS QC-station bouwen
Het makkelijkste onderdeel van een auto-draadharnas-trektest is vaak bevestigen dat het trekframe voldoende capaciteit heeft.
De productiedetails bepalen of het station na honderden exemplaren, meerdere terminalwissels en meerdere operators nog goed zal functioneren.
Een nuttig systeem moet de terminalfamilies die daadwerkelijk worden geproduceerd accommoderen, meten waar hun werkelijke trekkrachten optreden, monsters consistent vasthouden en door het vereiste monstervolume bewegen zonder dat de monsterbelasting in de bottleneck wordt veranderd.
De resulterende data zou ook nuttig moeten zijn. Een enkel PASS-resultaat verifieert één exemplaar. Een veranderende trekkrachttrend kan het kwaliteitsteam een eerdere reden geven om het productieproces te inspecteren.
Voor veel toepassingen met lagere kracht automotive terminals is de ITM-LAB RS-8010A, beschikbaar vanaf 50 N tot 5 kN, kan dienen als testplatform. De uiteindelijke configuratie hangt nog steeds af van de load cell, draadgrip, terminalbeveiliging, beschikbare testruimte, toepasselijke testmethode en productieworkflow.
Als u een automotive harness QC-station plant, stuur dan ITM-LAB uw terminallijst, draadgroottebereik, terminaltekeningen of voltooide monsters, regelende eisen, verwachte trekkrachtbereiken en tests per dag.
Met die details kan ITM-LAB het
