
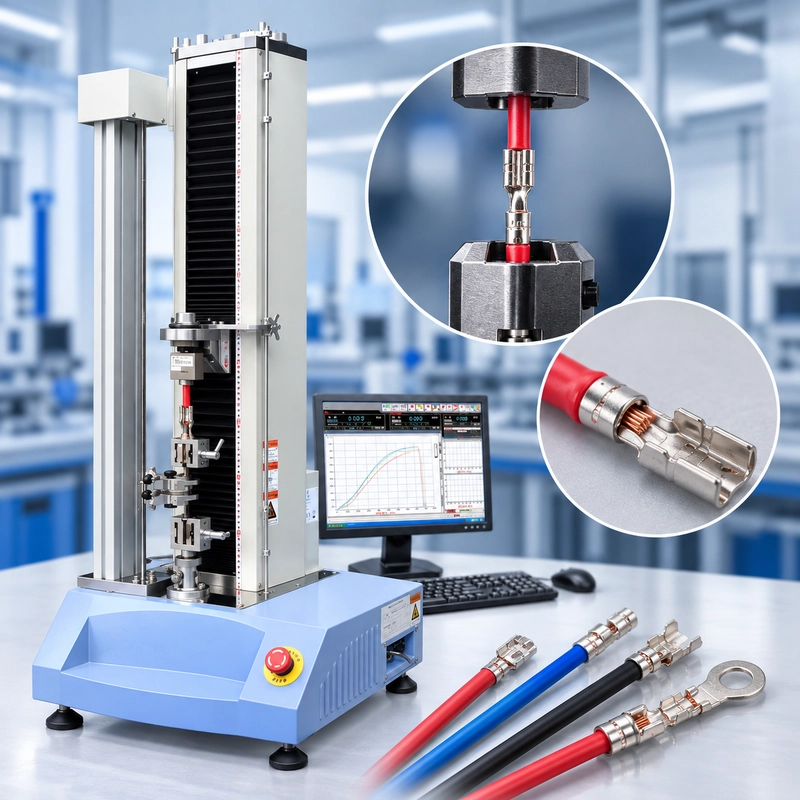
Een typische RFQ voor een wire-terminal pull tester zou kunnen luiden:
18 AWG-draad.
Crimp terminal pull test.
Minimale vereiste: 100 N.
Heb een pull-testmachine nodig.
Het klinkt specific, maar er is nog niet genoeg informatie om het testsysteem te selecteren.
Het cijfer van 100 N kan de minimale kracht zijn die de afgewerkte crimp moet weerstaan. Het vertelt ons niet hoeveel kracht een goede verbinding daadwerkelijk zal genereren voordat het uitvalt. Ook vertelt het ons niet hoe de terminal vastgehouden moet worden, hoeveel vrije draad er beschikbaar is om vast te houden, of welke specificatie de testomstandigheden definieert.
Voordat we een load cell selecteren, vragen we normaal gesproken om de terminaltekening of -monster, de draadconstructie, de toepasselijke testvereiste, het verwachte breekkrachtbereik en het dagelijkse monstervolume.
Dat is het praktische startpunt voor een crimp pull-test: definieer de verbindings- en testvoorwaarden voordat je de machine kiest.
Wat meet een crimp pull test?
In deze gids betekent crimp pull testing het toepassen van trekbelasting op de verbinding tussen een draadgeleider en zijn gecrimpte aansluiting of contact.
Die grens is belangrijk omdat meerdere connectortests er vergelijkbaar uit kunnen zien zodra het monster in een krachttester is gemonteerd.
Het trekken van de geleider uit de crimploop is een crimp-trektest. Het lostrekken van een contact uit de connectorbehuizing is een contactretentietest. Het uit elkaar trekken van twee verbindingshelften is een koppelings- of ontkoppelingskrachttest.
Ze kunnen allemaal resultaten in newtons opleveren, maar ze evalueren verschillende interfaces.
Voor een crimp pull test is de verbinding van interesse:
Conductor → Crimp Barrel → Terminal
De test beoordeelt de mechanische integriteit van die verbinding onder de voorwaarden die zijn gedefinieerd door de toepasselijke testmethode en productvereiste.
Als je toepassing inhoudt dat je de terminal uit de behuizing haalt in plaats van de geleider uit de crimp, bekijk dan onze Connector Pull-Out Force Test

IEC 60352-2, EIA-364-08C en productvereisten
Twee referenties komen vaak voor bij wire-terminal crimptests.
IEC 60352-2:2024 dekt soldeerloze gecrimpde verbindingen binnen de gedefinieerde reikwijdte en biedt eisen, testmethoden en praktische richtlijnen voor gecrimpde verbindingen.
EIA-364-08C behandelt treksterktetests voor elektrische connectorcontacten en geleiders.
Voor het selecteren van apparatuur is het kennen van het standaardnummer echter slechts een deel van de taak.
De testmethode stelt vast hoe de verbinding wordt getest. De toepasselijke terminal, kabelboom, product- of klantspecificatie bepaalt wat de uiteindelijke verbinding moet bereiken.
Dit onderscheid is belangrijk wanneer iemand online een pull-force-tabel vindt en aanneemt dat de getoonde waarde voor een bepaalde draaddikte automatisch het acceptatiecriterium wordt voor elk aansluitpunt dat die geleider gebruikt.
Dat doet het niet.
Als een RFQ simpelweg zegt IEC crimp pull test," zouden we nog steeds vragen naar de exacte toepasselijke methode en de gebruikte kabel, kabelboom, terminal of klantspecificatie.

Waarom twee mooie krimps verschillende trekkrachten kunnen produceren
Een crimp pull test wordt vaak behandeld als een laatste inspectie van een afgewerkte terminal. Op een productielijn is het nuttiger om het resultaat te zien als één output van het gehele krimpproces.
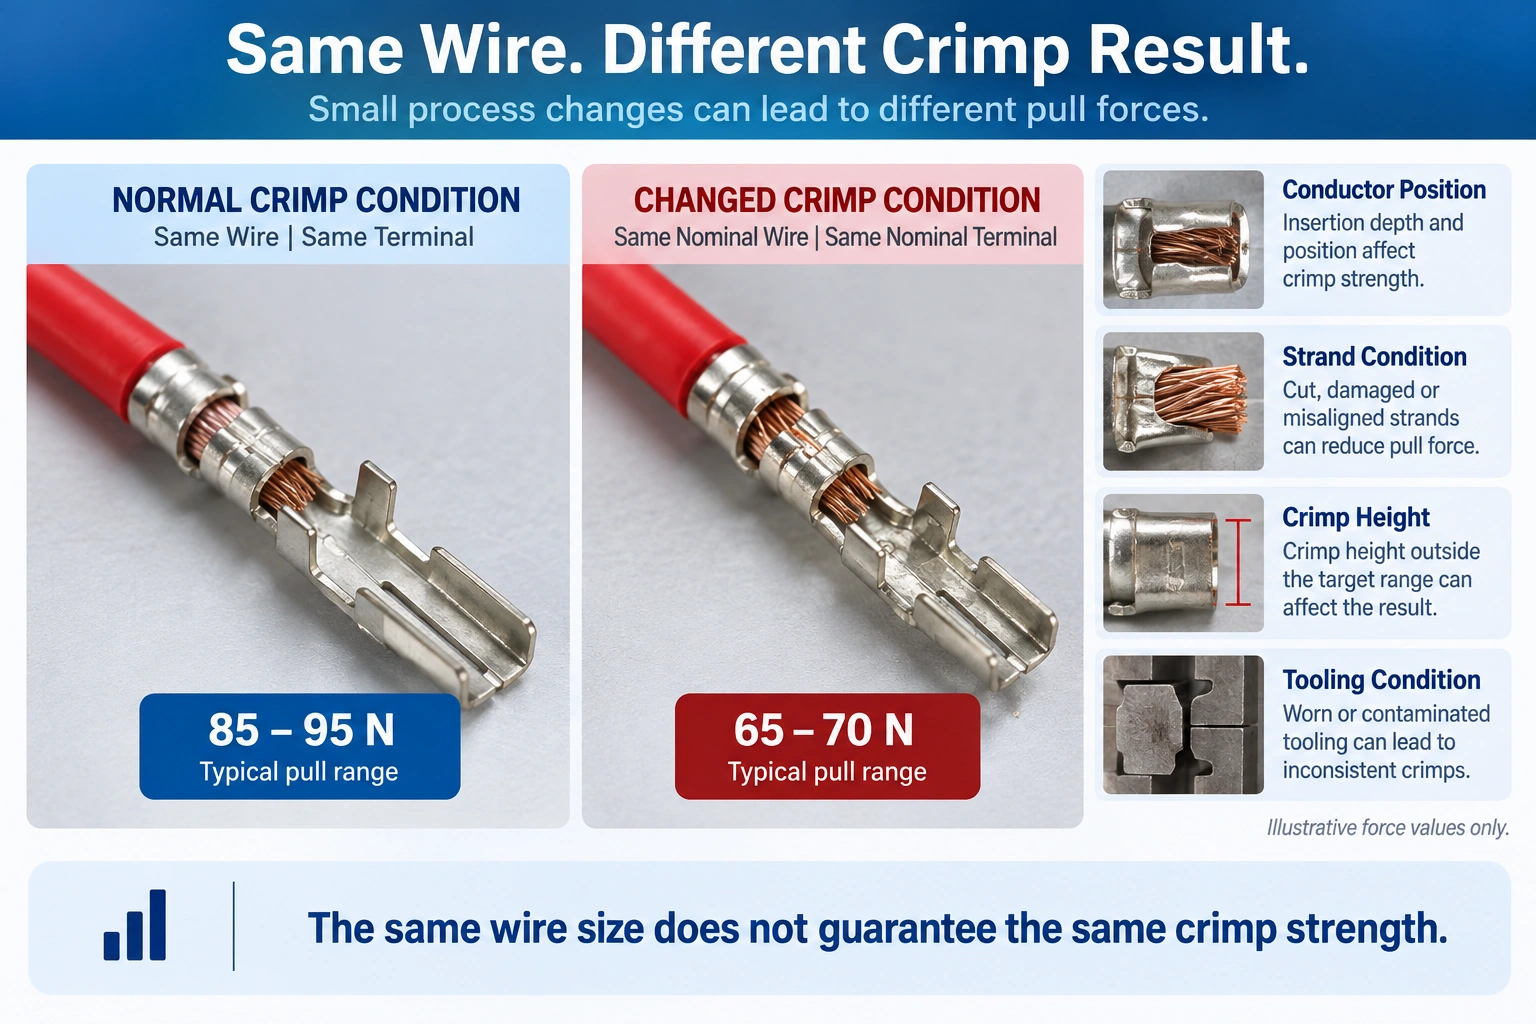
Stel dat een lijn normaal trekresultaten produceert rond 85–95 N. Tijdens een shift beginnen verschillende monsters te falen in het bereik van hoog 60 N.
De draaddikte is niet veranderd. Evenmin heeft het onderdeelnummer van de terminal of de pull-testmachine.
De tester zou niet het eerste zijn om de schuld te geven.
Het onderzoek moet stroomopwaarts gaan. Is de geleiderinzet veranderd? Zijn de strengen tijdens het strippen doorgesneden? Is de crimphoogte nog steeds binnen het procesdoel? Zit de terminal correct in de applicator? Is het gereedschap versleten of besmet?
Een afgewerkte crimp kan van buitenaf acceptabel lijken terwijl het mechanische gedrag al veranderd is.
Dit is een van de redenen waarom pull testing nuttig is voor krimp kwaliteitscontrole. Een verschuiving in de testresultaten kan helpen om een procesverandering bloot te leggen voordat die verandering al zichtbaar wordt door visuele inspectie.
Waarom het armatuur belangrijk is bij een wire terminal pull test
In veel crimptoepassingen is het ontwerp van het armatuur belangrijker dan het kopen van een groter trekframe.
De twee uiteinden van het monster vertonen volledig verschillende grijpproblemen. Eén daarvan is flexibele draad; de andere kan een ringaansluiting, bladaansluiting, open-barrel aansluiting of kleine connectorcontact zijn.
Ze moeten niet simpelweg worden behandeld als twee conventionele trekmonsters.
Vasthouden van de terminal
De terminal moet tijdens het trekken vastgebonden blijven zonder dat het armatuur kunstmatig de geëvalueerde verbinding ondersteunt.
De oplossing is sterk afhankelijk van de geometrie.
Een ringterminal kan vaak rond een geschikte pin worden geplaatst. Een klein contact kan een gesleufde plaat of geometrie-specifieke houder nodig hebben. Andere terminalvormen vereisen hun eigen fixeringsopstelling.
Het doel is niet de maximale klemdruk. Het is
De draad vasthouden
Het andere uiteinde veroorzaakt een ander probleem.
Een draadgreep die goed werkt op een relatief dikke, PVC-geïsoleerde draad, werkt mogelijk minder goed met een kleinere of zachtere draad.
Te weinig grip kan slippen veroorzaken. Te veel lokale druk kan de isolatie of geleider beschadigen en een nieuw faalpunt aan de kaakrand creëren.
De beschikbare lengte van de vrije draad is ook belangrijk. Een volledig geldige productie-assemblage laat mogelijk heel weinig rechte draad tussen de aansluiting en een ander onderdeel, waardoor het belasten van monsters moeilijker wordt dan het krachtbereik zelf doet vermoeden.
Het pull uitgelijnd houden
Uitlijning is het derde deel van het fixtureprobleem.
Als de treklijn niet door de bedoelde krimpas gaat, kan een deel van de toegepaste machinekracht worden gebruikt om de terminal te buigen of te draaien in plaats van de gekrimpte verbinding voornamelijk in trekspanning te belasten.
De force-meting kan er nog steeds perfect normaal uitzien op het scherm.
Het laadpad is mogelijk niet.

Was de crimp zwak—of is de testopstelling mislukt?
Wanneer een resultaat niet klopt, inspecteer dan het monster voordat je het productieproces verandert.
Een lage piekkracht kan afkomstig zijn van de crimp zelf. Het kan ook voortkomen uit de manier waarop het exemplaar is gemonteerd.
Het onderscheid wordt makkelijker als de waarnemingen in twee groepen worden verdeeld.
Specimengedrag
Conductor pull-out betekent dat de geleider zich heeft losgemaakt van de gekrimpte verbinding. De resulterende kracht kan vervolgens worden geëvalueerd volgens de toepasselijke vereiste.
Draadbreuk is een ander voorval. De geleider faalde in plaats van simpelweg los te komen uit de loop, dus het resultaat moet volgens de toepasbare methode worden geïnterpreteerd in plaats van automatisch als gelijk aan uittrekken worden geclassificeerd.
Test-setup problemen
Draadgreep slip betekent dat er beweging is tussen het monster en de grip.
Terminalrotatie of -buiging kan erop wijzen dat de armatuurgeometrie niet bij het monster past.
Off-axis trekken introduceert een belastingcomponent die niet bedoeld was in een eenvoudige axiale trektest.
Een laag resultaat veroorzaakt door draadslip in de greep mag niet automatisch worden gezien als bewijs van een zwakke crimp.
Evenzo, als meerdere monsters consequent in dezelfde richting buigen voordat ze falen, verdient het armatuur inspectie voordat de krimpmachine wordt afgesteld.

Wanneer de kracht-verplaatsingscurve nuttig is
Voor routinematige productiecontroles kan piekkracht alles zijn wat de specificatie vereist.
De curve wordt nuttiger wanneer de resultaten zich anders beginnen te gedragen of wanneer een nieuwe testopstelling wordt ontwikkeld.
Beschouw twee exemplaren:
Steekproef A: 105 N piek
Steekproef B: 104 N piek
Op een slag/fail-rapport lijken ze bijna identiek.
De curves kunnen een ander verhaal vertellen.
Steekproef A kan soepel stijgen tot een duidelijk maximum vóór de scheiding. Steekproef B kan een onregelmatig plateau en aanzienlijk meer beweging laten zien voordat het een vergelijkbare piek bereikt.
Dat patroon diagnosticeert op zichzelf geen specifiek crimpdefect. De extra beweging kan komen door het monster, de terminalbeweging, het slipen van de draad of een ander onderdeel van de opstelling.
Wat de curve wel laat zien, is dat de twee tests zich niet op dezelfde manier gedroegen.
Voor ontwikkeling, probleemoplossing of procesvergelijking kan die informatie waardevol zijn. Voor repetitieve productiekwaliteitscontrole kan piekkracht plus een duidelijke observatie van de faalmodus voldoende zijn.

Waarom een vereiste van 80 N niet betekent dat je een 80 N tester nodig hebt
Dit is een van de makkelijkste fouten bij het specificeren van een
Stel dat de producteis zegt:
Minimale trekkracht: 80 N
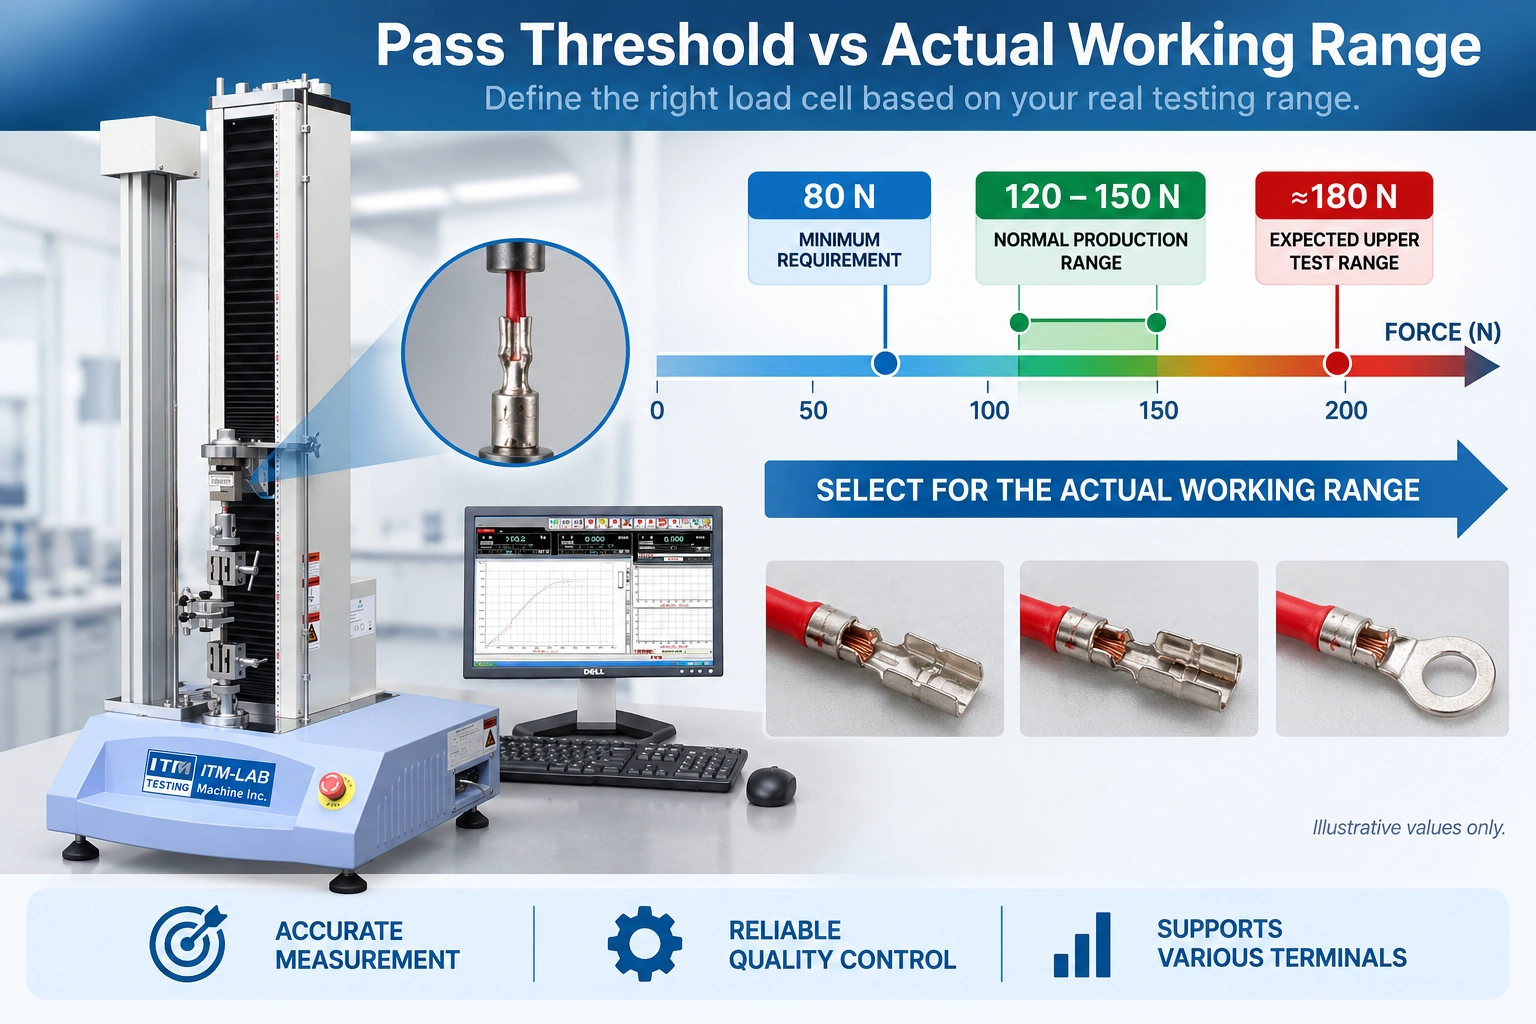
Dat is een acceptatiedrempel. Het betekent niet dat een goede verbinding zal falen bij 80 N.
Stel je voor dat historische productiegegevens normale resultaten rond 120–150 N laten zien, terwijl bijzonder sterke exemplaren 180 N kunnen naderen voordat ze falen.
Het testsysteem moet die monsters nog steeds meten.
| Testinformatie | Voorbeeldwaarde |
|---|---|
| Minimale acceptatievereiste | < data-col-size="sm" data-start="12572" data-end="12580">80 N|
| Normaal productiebereik | 120–150 N |
| Verwachte bovenste testkracht | ≈180 N |
Deze waarden zijn illustratief, geen universele crimp-eisen.
De les van apparatuur is wat telt:
de load cell moet het daadwerkelijke werkkrachtbereik dekken, niet alleen de pass-drempel.
Het tegenovergestelde uiterste is niet per se beter. Het installeren van een veel grotere load cell simpelweg omdat deze meer capaciteit biedt, kan overbodig zijn wanneer de hele toepassing weinig kracht heeft.
Voor een machineleverancier zijn twee krachtwaarden daarom nuttiger dan één:
Wat is de minimale acceptatievereiste?
and
Wat is de hoogste kracht die je redelijkerwijs verwacht dat een monster genereert vóór falen?
Hoe selecteer je een Crimp Pull Test Machine
Zodra het monster- en werkkrachtbereik zijn begrepen, wordt de keuze van apparatuur veel eenvoudiger.
Een praktische reeks is:
Draad en terminal → verwachte breekkracht → load cell → terminalarmatuur → draadgrip → uitlijning → testsnelheid → vereiste resultaat → dagelijkse volumeconfiguratie → machineconfiguratie
Die volgorde is opzettelijk.
Laag-kracht terminal testen wordt vaak beperkt door meetbereik en monsterbehandeling in plaats van door de maximale capaciteit van het trekframe.
Een machine kan veel meer dan genoeg krachtcapaciteit hebben en toch onhandig zijn voor de taak als de terminal niet consistent kan worden gelokaliseerd of de draad tijdens de test wegschuift.
Het dagelijkse volume verandert ook de configuratie.
Een ontwikkelingslaboratorium dat tien monsters per dag gebruikt, kan meer handmatige aanpassing van het fixture verdragen. Een harnasfabriek die 300 monsters per dag test, geeft veel meer om laadtoegang, herhaalbare positionering en gripwerking.
De vereiste resultaten moeten ook worden vastgesteld voordat de software en rapportageworkflow worden afgerond. Sommige klanten hebben alleen peak force en slag/fal nodig. Anderen willen de volledige kracht-verplaatsingscurve of een geregistreerde falingsclassificatie voor traceerbaarheid.
Het configureren van de RS-8010A voor crimp pull testen
De meeste wire-terminal pull-tests vereisen geen groot structureel trekframe.
Ze hebben een systeem met lagere kracht nodig dat rond het monster kan worden geconfigureerd.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine is beschikbaar in capaciteiten van 50 N tot 5 kN, waardoor het een platform is voor het evalueren van veel wire-terminal- en andere lagere krachttrekken. Toepassingen.
Voor crimptesten is de machine echter slechts één onderdeel van het systeem.
Een praktische configuratie kan omvatten:
RS-8010A + passende load cell + draadgrip + terminalarmatuur + testsoftware
De exacte configuratie hangt af van de terminalfamilie.
Een klant die ringterminals test, heeft mogelijk een relatief eenvoudige locatie-armatur nodig. Een draadkabelboomlaboratorium dat meerdere kleine connectorcontacten verwerkt, kan verwisselbare terminalhouders nodig hebben. Zachte isolatie, korte vrije draad of een hoog dagelijks testvolume kunnen de draadgreep-opstelling opnieuw veranderen.
Daarom vertellen een terminaltekening of meerdere fysieke monsters ons vaak meer dan een verzoek dat zegt:
We hebben een 500 N pull tester nodig.
Het cijfer van 500 N helpt de capaciteit te definiëren.
Het monster vertelt ons hoe de test moet werken.
Een realistische kabelkabelboom RFQ
Overweeg dit verzoek:
| Item | Klantinformatie |
|---|---|
| Applicatie | Auto-draadkabel |
| Wire | 0,5 mm² |
| Terminal | Open-barrel contact |
| Minimale Eis | 80 N |
| Vereiste Resultaat | Piekkracht |
| Dagelijks volume | 300 exemplaren |
| Standard | IEC |
Er is voldoende informatie om de applicatie te begrijpen, maar niet genoeg om het testsysteem af te ronden.
Ten eerste moet "IEC" een exacte methode en toepasselijke productspecificatie worden.
Ten tweede stelt de minimale vereiste van 80 N niet vast wat het werkelijke werkkrachtbereik is. Normale exemplaren kunnen slechts iets boven die waarde falen—of aanzienlijk hoger.
Ten derde is de terminaltekening of een fysiek monster nodig om de beperking en uitlijning te evalueren.
Beschikbare vrije draadlengte kan de greepopstelling beïnvloeden, terwijl de vereiste testsnelheid en output overeenkomen met de beheersmethode.
Dan is er het dagelijkse volume.
Bij 300 monsters per dag maken laden en lossen deel uit van de apparatuurkeuze. Een armatuur die nauwkeurig meet maar meerdere langzame aanpassingen voor elk monster vereist, kan de bottleneck worden.
Daarom werkt het selecteren van apparatuur beter wanneer het gesprek begint met het monster in plaats van met een machinecapaciteitsnummer.
Wat te verzenden voordat je een crimp pull testsysteem aanvraagt
Voor de meeste projecten heeft ITM-LAB geen lang specificatiedocument nodig voordat de applicatie wordt geëvalueerd.
De meest nuttige informatie is:
- Draadgrootte en type geleider
- Terminaltype en terminaltekening of fysiek monster
- Toepasbare testmethode
- Product- of klantspecificatie
- Minimaal vereiste trekkracht
- Verwacht daadwerkelijke breekkrachtbereik
- Beschikbare vrije draadlengte
- Vereiste testsnelheid
- Vereiste output: piekkracht, curve en/of falen observatie
- Dagelijks testvolume
- Aantal terminaltypen te testen
Als de verwachte breekkracht onbekend is, zijn representatieve afgewerkte crimpmonsters van nut.
Voor ongebruikelijke aansluitingen kan de fysieke geometrie belangrijker zijn voor de keuze van het bevestiging dan de nominale krachtvereiste.
Crimp Pull Test Equipment Selection Roadmap

Crimp Pull Test FAQ
Wat is een crimp pull test?
Een krimp-trektest past trekbelasting toe op een gekrimpte verbinding tussen geleider en terminal om de mechanische sterkte te evalueren. Het resulterende kracht- en monstergedrag wordt geïnterpreteerd volgens de toepasselijke testmethode en productvereiste.
Is een crimp pull test hetzelfde als contactretentie?
No. Een crimp pull test evalueert de
Hoeveel trekkracht moet een crimpterminal verdragen?
Er is geen enkele universele krachtwaarde voor elke gecrimpte terminal. De eis hangt af van de geleider, het terminalsysteem, de toepasselijke norm en de product- of klantspecificatie.
Wat is het verschil tussen minimale trekkracht en machinecapaciteit?
De minimale trekkracht is een acceptatievereiste. Machine- en loadcellselectie moet rekening houden met de kracht die een monster daadwerkelijk kan genereren vóór falen, wat aanzienlijk hoger kan zijn dan de minimale doorlaatwaarde.
Welke armatuur is nodig voor een wire terminal pull test?
Het systeem heeft normaal gesproken een armatuur nodig om de aansluiting vast te zetten en een geschikte grip om de draad vast te houden. De juiste opstelling hangt af van de aansluitingsgeometrie, draadconstructie, beschikbare vrije lengte en het beoogde belastingspad.
Welke load cell moet ik gebruiken voor een crimp pull test?
Selecteer de load cell rond het verwachte werkelijke werkkrachtbereik, niet alleen de minimale acceptatiewaarde. Historische testresultaten of representatieve monsters zijn nuttig wanneer de verwachte breekkracht onbekend is.
Laatste gedachten
Het toepassen van trekkracht is het eenvoudige deel van een krimptrektest.
De belangrijkere vragen zijn of de juiste interface wordt belast, of de aansluiting en draad worden vastgehouden zonder te slippen of ongewenste buiging, en of het meetbereik weerspiegelt wat het monster daadwerkelijk zal doen.
Daarom is een
De acceptatie-eis helpt bij het definiëren van geslaagd/gezakt. Het daadwerkelijke breekkrachtbereik helpt bij de dimensionering van de load cell. De terminale geometrie bepaalt hoe het monster moet worden vastgehouden. Draadconstructie beïnvloedt de grip. Het dagelijkse volume bepaalt hoe praktisch de opstelling moet zijn.
Voor veel toepassingen met lagere kracht draadterminals is de ITM-LAB RS-8010A biedt een geschikt platform om te evalueren, met beschikbare capaciteiten van 50 N tot 5 kN. De uiteindelijke configuratie moet nog steeds als een compleet meetsysteem worden gekozen in plaats van alleen op basis van de machinecapaciteit.
Als u al een terminaltekening of meerdere afgewerkte krimpmonsters heeft, stuur deze dan met de draaddikte, de toepasselijke testvereisten en het verwachte trekkrachtbereik.
ITM-LAB kan vervolgens de load cell, aansluitaccu, draadgrip, bruikbare testruimte en RS-8010A-configuratie rondom de daadwerkelijke toepassing evalueren.
