
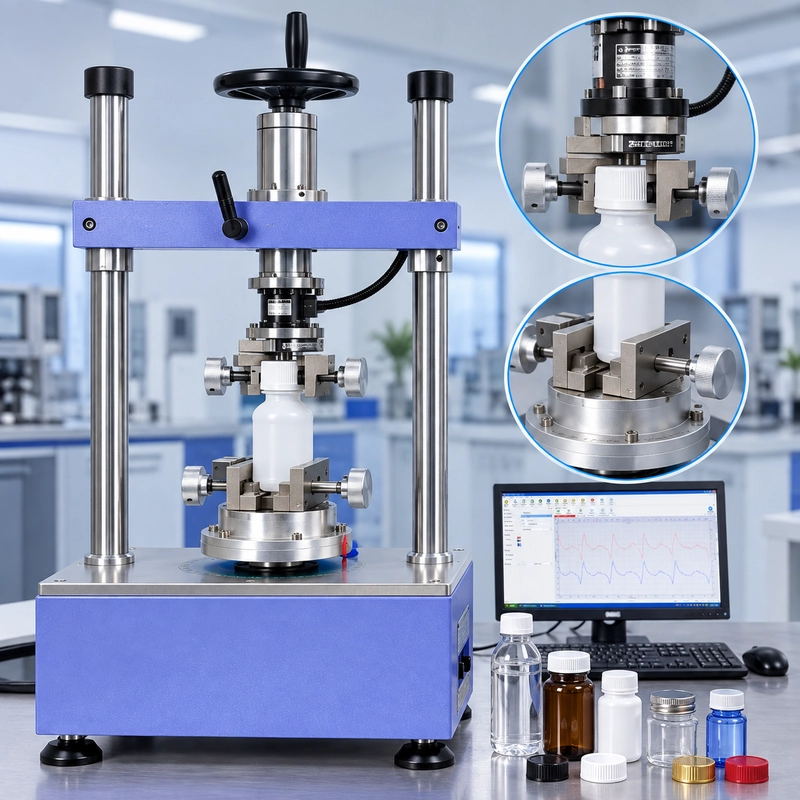
Voor een handvol flessen kan handmatig sluitkoppeltesten eenvoudiger zijn.
Er is geen geautomatiseerde fixture om in te stellen. Geen boven- en onderhandgrepen om aan te passen. De operator positioneert het pakket, voert de verwijdering uit, leest het koppel af en gaat door naar het volgende exemplaar.
Waarom heeft ASTM dan een aparte methode voor geautomatiseerd afsluitkoppeltesten?
Omdat gemak en meetcontrole niet hetzelfde zijn.
ASTM D2063/D2063M-24 gebruikt niet-geautomatiseerde handmatige koppeltestapparatuur. ASTM D7860-14(2022) gebruikt geautomatiseerde, transducer-gebaseerde koppelapparatuur die werkt op een bekende rotatiesnelheid of bekende koppelramp. Beide richten zich op koppelretentie in continu-thread sluitings- of containersystemen, maar ze regelen het verwijderingsproces anders.
Voor een ingenieur die tussen de twee kiest, is de nuttige vraag dus niet:
Welke methode is geavanceerder?
Het is:
Hoeveel controle vereist deze test eigenlijk?
ASTM D2063 vs ASTM D7860: Het praktische verschil
ASTM D2063/D2063M-24 is specifiek een niet-geautomatiseerde (handmatige) methode. ASTM beschrijft de meetapparatuur als een niet-geautomatiseerde veerkoppelmeter met wijzerplaat of digitale uitlezer, of een momentsleutel. De huidige methode meet kwantitatief verwijderingskoppel voor continu-schroefdraadafsluitingen onder vooraf bepaalde omgevingsomstandigheden over de tijd.
ASTM D7860-14(2022) specificeert ter vergelijking een
| Test Consideration. | ASTM D2063/D2063M-24 | ASTM D7860-14(2022) |
|---|---|---|
| Meetbenadering | Niet-geautomatiseerd / handmatig | Geautomatiseerd |
| Primaire apparatuur | Veerkoppelmeter of koppelsleutel | Transducer-gebaseerde automatische koppelmeter |
| Verwijderingsbeweging | Operator-gestuurd | Machine-bediend |
| Rotatieconditie | Hangt af van handmatige werking | Bekende rotatiesnelheid of koppelramp |
| Specimen-setup | Over het algemeen eenvoudiger | Vereist armatuur-installatie en uitlijning |
| Laagvolume-testen | Praktisch | Kan onnodige installatie vereisen |
| Herhaald vergelijkend testen | Meer betrokkenheid van operators | Gecontroleerde herhaalde beweging |
| Gedefinieerde CR-configuraties | Niet dezelfde reikwijdte | Inbegrepen |
| Droogkoppel | Niet op dezelfde manier vermeld | Specifiek bedoeld voor droogkoppel |
Eén punt is meteen de moeite waard:
ASTM D7860 is niet simpelweg de "nieuwere vervanger" voor ASTM D2063.
ASTM vermeldt beide als actieve standaarden. D2063/D2063M werd bijgewerkt in 2024; D7860 is momenteel de hergoedkeuring van de 2014-standaard voor 2022.

Toepassingskoppel is geen verwijderkoppel
Voordat je apparatuur vergelijkt, helpt het om drie termen te scheiden die vaak door elkaar worden gehaald.
Koppel is het koppel dat wordt gebruikt om de behuizing aan te draaien.
Het verwijderingskoppel wordt gemeten wanneer die sluiting later wordt geopend.
Koppelretentie beschrijft hoe het container/closure-systeem zich gedraagt tussen die gebeurtenissen.
ASTM D2063 beschrijft de evaluatie van continu-thread sluiting/containersystemen onder gecontroleerde omstandigheden waarbij het toepassingskoppel bekend is. ASTM D7860 behandelt op vergelijkbare wijze koppelretentie-eigenschappen onder gedefinieerde voorwaarden.
Beschouw een illustratieve ontwikkelingstest:
| Testfase | Koppel |
|---|---|
| Applicatie | 0,80 N·m |
| Onmiddellijke verwijdering | 0,64 N·m |
| Verwijdering na 24 uur | 0,58 N·m |
| Verwijdering na 7 dagen | 0,54 N·m |
Deze waarden zijn slechts voorbeelden.
Het feit dat een sluiting is toegepast bij 0,80 N·m betekent niet dat het later 0,80 N·m nodig zou moeten zijn om te verwijderen.
Na toepassing vormen de sluiting, schroefdraad, voering of afdichtingsinterface, containerafwerking, verpakkingsmaterialen, tijd en blootstelling aan de omgeving een mechanisch systeem. Wijzigingen in dat systeem kunnen het latere verwijderingskoppel beïnvloeden.
Daarom moet de testconditie samen met het nummer worden gedocumenteerd.
Een verwijderingskoppel van 0,58 N·m direct na toepassing en 0,58 N·m na een gedefinieerde conditioneringsperiode kan identiek lijken op een spreadsheet, maar ze vertegenwoordigen niet dezelfde testconditie.
En een lagere verwijderwaarde is niet automatisch een fout.
Acceptatie moet komen uit de toepasselijke productspecificatie, klantvereiste, validatieprotocol of andere gedefinieerde criteria—niet uit een universeel ASTM-koppellimiet.

Wat verandert er wanneer het verwijderkoppel handmatig wordt gemeten?
Handmatige koppeltest heeft een duidelijk voordeel:
Het is eenvoudig.
Voor een kleine batch gewone flessen kan een operator de container positioneren, het meetapparaat inschakelen, de verwijdering uitvoeren en het resultaat registreren zonder voor elke nieuwe verpakkingsgeometrie een geautomatiseerde bevestiging te configureren.
Die eenvoud is belangrijk in een echt laboratorium.
Maar de operator maakt ook deel uit van het meetproces.
Als twee technici nominaal identieke afsluitingen verwijderen, kunnen verschillen worden gebruikt via de manier waarop de rotatie begint, hoe soepel de afsluiting wordt gedraaid, de verpakkingsverwerking en uitlijning.
Dat maakt handmatig testen niet onbetrouwbaar.
Dit betekent dat de procedure en operatortechniek ertoe doen.
Fixture fixture fixe blijft belangrijk
Zelfs een handmatige test vereist dat het pakket stabiel genoeg blijft voor een zinvolle meting.
Te weinig beperking kan ervoor zorgen dat de fles kan draaien.
Te veel beperking kan een ander probleem veroorzaken.
Een dunne plastic container kan bijvoorbeeld vervormen als deze agressief wordt vastgeklemd. De fles heeft mogelijk niet meer exact dezelfde geometrie als voordat hij in de armatuur werd geplaatst.
Het juiste doel is daarom niet:
Klem zo hard mogelijk.
Het is:
Voorkom ongewenste beweging zonder het pakket wezenlijk te veranderen.
Hetzelfde principe geldt voor uitlijning. Een schoon digitaal nummer bewijst niet dat het pakket correct was gepositioneerd.
Als handmatig koppeltesten makkelijker is, waarom zou je het dan automatiseren?
Hier wordt het onderscheid tussen D2063 en D7860 nuttiger.
Voor
Een geautomatiseerd systeem heeft extra voorbereiding:
de container moet worden vastgeremd, de sluiting moet correct in contact komen met de bovenste bevestiging, de rotatieassen moeten uitgelijnd zijn en een nieuwe behuizingsgeometrie kan aanpassing van het bevestigingsmechanisme vereisen.
Als de installatie langer duurt dan de volledige handmatige test, heeft automatisering die specifieke taak niet handiger gemaakt.
Dus de reden om te automatiseren is niet per se sneller laden van monsters.
Het is controle na de start van de test.
Stel je een ontwikkelingsprogramma voor met 100 exemplaren verspreid over verschillende sluitingsontwerpen en conditioneringsperioden.
Bij handmatig testen moet de verwijderingsactie door de operator 100 keer worden herhaald.
Met een geautomatiseerd systeem moeten de monsters nog steeds correct geladen worden, maar de daaropvolgende rotatieconditie kan door de machine worden gedefinieerd.
ASTM D7860 beschrijft specifiek een geautomatiseerde transducer-gebaseerde koppelmeter die werkt op een bekende rotatiesnelheid of bekende koppelramp.
Dat wordt nuttig wanneer de technische vraag verandert van:
"Welk koppel is nodig om deze fles te openen?"
to:
"Kunnen deze pakketten worden vergeleken onder een consistent gecontroleerde verwijderingsconditie?"
Handmatig en geautomatiseerd testen lossen verschillende praktische problemen op
| Testsituatie | Handmatig Testen | Geautomatiseerd Testen |
|---|---|---|
| Een paar routine exemplaren | Eenvoudig en praktisch | Aanvullende setup | Vaak veranderende pakketgroottes | Makkelijk aan te passen | Aanpassing van het armatuur kan nodig zijn |
| Grote vergelijkingsstudie | Meer betrokkenheid van operators | Gecontroleerde herhaalde beweging |
| Rotatieconditie is belangrijk | Meer operator-afhankelijker. | Machine-gedefinieerd |
| Operator-naar-operator variatie | Vereist procedurele controle | Minder afhankelijk van handmatige rotatie |
| R&D vergelijkingswerk | Geschikt | Handig wanneer rotatieregeling belangrijk is |
| Hoog testvolume | Repetitief voor operator | Beter geschikt voor herhaald geprogrammeerd testen |
Het punt is niet dat geautomatiseerd testen altijd beter is.
Het is dat de twee benaderingen optimaliseren verschillende delen van de test.
Kies automatisering voor meetregeling—niet alleen omdat automatisering geavanceerder klinkt.
Wat automatisering daadwerkelijk controleert onder ASTM D7860
Zodra het monster correct is geïnstalleerd, verwijdert automatisering één belangrijke variabele uit het proces: de operator hoeft de rotatiebeweging niet langer handmatig te reproduceren voor elke test.
De machine kan de rotatie uitvoeren volgens de geprogrammeerde conditie terwijl de transducer de koppelrespons meet.
Voor vergelijkend ingenieurswerk kan dit het makkelijker maken om de mechanische invoer van monster naar monster te reproduceren.
Maar automatisering lost een slechte setup niet op.
Een fles die verkeerd is vastgeklemd, is nog steeds verkeerd vastgeklemd.
Een kap die in de bovenste armatuur schuift, veroorzaakt nog steeds een ongeldig mechanisch event.
Een slecht uitgelijnd pakket wordt niet uitgelijnd omdat de rotatie gemotoriseerd is.
En een sensor met een ongeschikt meetbereik blijft de verkeerde sensor.
De betere manier om over geautomatiseerd koppelonderzoek na te denken is:
automatisering regelt de beweging; de armatuur en installatie bepalen of die beweging correct wordt overgezet naar de DUT.
Dit onderscheid is vooral belangrijk bij het selecteren van apparatuur.
Same Closure. Ander meetproces.
Stel dat een verpakkingslaboratorium drie sluitingsontwerpen wil vergelijken na 1 dag, 7 dagen en 14 dagen conditionering.
Het laboratorium verzamelt niet simpelweg negen nummers.
Het vergelijkt mechanisch gedrag onder meerdere omstandigheden.
Bij een handmatige aanpak wordt operatortechniek een van de variabelen die via de procedure moeten worden gecontroleerd.
Met een geautomatiseerde aanpak besteedt het laboratorium meer tijd aan het configureren van het monster en de armatur, maar krijgt het tijdens de meting meer controle over de rotatieconditie.
Geen van beide benaderingen elimineert de noodzaak van goede testpraktijk.
Ze plaatsen de besturing simpelweg op verschillende plaatsen.

Waar het koppeltesten van de sluiting fout gaat
Sommige van de meest lastige fouten leveren volkomen geloofwaardige cijfers op.
Dat is wat ze moeilijk te herkennen maakt.
Fixture slipage
Als de sluiting in de bovenste armatuur glijdt of de container draait in de onderste armatuur, vindt een deel van de gecommandeerde rotatie plaats bij het armatuurinterface in plaats van bij de sluitdraad.
Het instrument kan nog steeds koppel weergeven.
Dat betekent niet dat het beoogde mechanische incident correct is gemeten.
Overmatig containerklemmen
Toenemende klemkracht kan beweging stoppen, maar het kan ook flexibele verpakking vervormen.
Een armatuur moet de container beperken—niet opnieuw ontwerpen.
Off-axis uitlijning
De sluitas, pakketas en meetas zouden een logisch rotatiesysteem moeten vormen.
Misalignment kan ongewenste mechanische belasting veroorzaken in wat bedoeld is als koppelmeting.
Inconsistente handmatige beweging
Dit is vooral belangrijk wanneer de resultaten meer verstrooiing laten zien dan verwacht.
Voordat je concludeert dat de sluiting inconsistent is, controleer je of de verwijderingsactie zelf consistent wordt gereproduceerd.
Verkeerd sensorbereik
Een veelvoorkomende fout bij het selecteren van apparatuur is alleen kiezen op maximale capaciteit.
Stel dat het normale verwijderkoppel relatief laag is, maar de geselecteerde sensor een zeer groot full-scale bereik heeft.
Het systeem kan technisch gezien het evenement bedekken terwijl het slecht is afgestemd op de meting van interesse.
De betere vraag is:
Welk koppelbereik zullen de exemplaren daadwerkelijk produceren?
Inconsistente conditionering
Koppelbehoud wordt expliciet in verband gebracht met omgevingscondities in de loop van de tijd in beide ASTM-methoden. Als exemplaren geen equivalente conditioneringsgeschiedenis delen, vergelijkt de test meer dan alleen sluitingsgedrag.

Begin met de vereiste methode—beschouw dan het testvolume
Het gemak van apparatuur zou de standaard niet moeten bepalen.
Als een klantspecificatie, validatieprotocol, tekening of interne procedure ASTM D2063/D2063M vereist, komt die eis voorop.
Evenzo, als ASTM D7860 wordt gespecificeerd, zou het vervangen door een handmatige meting simpelweg omdat het eenvoudiger is, niet de geautomatiseerde methode die door de standaard wordt beschreven reproduceren.
Waar de methode
Ask:
Hoeveel monsters worden er getest?
Hoe vaak verandert de pakketgeometrie?
Is een handmatig uitgevoerde verwijderingsbeweging acceptabel voor het technische doel?
Vereist het onderzoek een gedefinieerde rotatiesnelheid of koppelramp?
Hoe belangrijk is de onafhankelijkheid van de operator?
Is het doel een routinematige koppelcontrole of een gecontroleerde vergelijkende studie?
Die vragen vertellen veel meer over de juiste apparatuur dan het woord "geautomatiseerd."
Kinderveilige sluitingen vereisen aparte aandacht
Ga er niet van uit dat D2063 en D7860 een identieke afsluitingsscope hebben.
ASTM D7860 definieert expliciet methoden voor zowel kinderbestendige als niet-kinderbestendige continu-schroefdraadsluitingen. De significantie-en-gebruiksectie onderscheidt ook niet-kinderbestendige systemen met nul neerwaartse kracht van gedefinieerde push-down-and-turn CR-systemen waarbij aanlegkoppel en neerwaartse kracht bekend zijn.
Dat is een belangrijk apparatuurprobleem.
Bij een gewone afsluiting kan ongewenste axiale kracht de beoogde testcondities vervuilen.
Voor een gedefinieerde push-down-and-turn-configuratie kan axiale kracht deel uitmaken van het vereiste mechanische proces.
Dus voordat we het koppelbereik of bevestigingen bespreken, identificeer het afsluitmechanisme.
Een geautomatiseerde koppeltester voor de behuizing configureren
.Voor toepassingen waarbij geautomatiseerd testen passend is, is het selecteren van de machine alleen op basis van maximale koppelcapaciteit een fout.
Voor een systeem zoals the ITM-LAB RS-6300D, beginnen we normaal gesproken met de daadwerkelijke pakket- en testvereiste.
1. Verwacht koppelbereik
Geef het verwachte aanlegmoment en verwijderkoppel waar beschikbaar.
De sensor moet het hoogste verwachte evenement en productverschil dekken, maar moet ook passend zijn afgestemd op het normale werkbereik.
Groter is niet automatisch beter.
2. Sluitingsgeometrie
Stuur de sluitdiameter, hoogte en bij voorkeur een foto of tekening.
Een geribbelde kap, gladde afsluiting, ondiepe sluiting of ongebruikelijke geometrie kan een andere bovenste armatuur vereisen.
3. Container Geometry
De fles is net zo belangrijk als de dop.
Een stijve cilindrische fles is veel makkelijker vast te houden dan een dunnewandige, flexibele of onregelmatige container.
Voor ongebruikelijke pakketten kan de haalbaarheid van de vaste vorm de belangrijkste technische vraag worden.
4. Bovenste Armatuur
De bovenste armatuur moet de sluiting sterk genoeg ingrijpen om rotatie over te brengen zonder te slippen of onnodig beschadigd te raken.
Het armatuur moet de echte sluitingsgeometrie volgen in plaats van elk product in één universeel grijpconcept te dwingen.
5. Onderste armatuur
De onderste armatuur houdt de container vast terwijl het bovenste systeem rotatie toepast.
Het vereist voldoende houdcapaciteit zonder overmatige pakketvervorming te veroorzaken.
Dit is een van de redenen waarom
6. Rotatieconditie
Voor D7860-type geautomatiseerd testen, stel de vereiste rotatievoorwaarde vast in plaats van "automatische rotatie" als voldoende te beschouwen.
ASTM D7860 beschrijft werking bij een bekende rotatiesnelheid of bekende koppelramp.
7. Axiale kracht
Bepaal of het sluitmechanisme een gecontroleerde neerwaartse kracht vereist.
Dit wordt vooral belangrijk bij gedefinieerde push-down-and-turn CR-systemen.
8. Databehoefte
Heb je alleen het opgegeven koppelresultaat nodig?
Of vereist het engineeringprogramma ook meer gedetailleerde geregistreerde gegevens voor vergelijking tussen monsters?
Definieer dit voordat je software- en rapportagevereisten configureert.
Wat we nodig hebben voordat we een geautomatiseerd systeem aanbevelen
Als een klant ons vraagt om een geautomatiseerde koppeltester voor de sluiting, is de eerste nuttige informatie niet eenvoudig
:"Ik heb een 10 N·m machine nodig."
We willen liever weten:
- toepasselijke standaard en editie
- closure type
- afsluitdiameter
- containerafmetingen
- foto's of tekeningen van het complete pakket
- application torque
- verwacht verwijderkoppel
- vereiste rotatieconditie
- of axiale kracht vereist is
- aantal monsters per batch of per dag
- benodigde resultaten en gegevensuitvoer
Deze informatie stelt ons in staat het volledige meetsysteem te evalueren: sensor + rotatie + bovenste armatuur + DUT + onderste armatuur + data-acquisitie.

Dus, ASTM D2063 of ASTM D7860?
Er is geen nuttig universeel antwoord dat zegt dat geautomatiseerd testen handmatig testen moet vervangen.
Voor een klein aantal eenvoudige metingen kan handmatig testen eenvoudiger en volledig passend zijn wanneer het overeenkomt met de vereiste methode.
Voor herhaald vergelijkend werk waarbij controle over het rotatiemoment belangrijk is, kan geautomatiseerd testen de extra monsteropstelling rechtvaardigen door de afhankelijkheid van handmatig geproduceerde rotatie te verminderen.
ASTM weerspiegelt dat onderscheid door aparte actieve benaderingen te behouden: D2063/D2063M-24 voor niet-geautomatiseerde handmatige koppeltesten en D7860-14(2022) voor geautomatiseerd koppeltesten.
De beslissing over apparatuur moet daarom deze volgorde volgen:
Standard → Closure System → Meetobjectief → Testvolume → koppelbereik → Fixture → Motion Control → Data
Niet:
Handleiding → oud
Geautomatiseerd → beter
Dat onderscheid is belangrijk bij het bouwen van een test die data oplevert die je daadwerkelijk kunt vergelijken.
Configureer een Closure Torque Test met ITM-LAB
Voor een geautomatiseerde RS-6300D configuratie, stuur ons de daadwerkelijke foto's of tekeningen van de fles en de sluiting, pakketafmetingen, verwacht koppelbereik, toepasselijke standaard, testvolume en benodigde gegevens.
Voor ongebruikelijke closures of flexibele containers stuur eerst de pakketgeometrie.
In veel projecten is het kiezen van het koppelbereik eenvoudig.
Het ontwerpen van de juiste interface tussen de tester en het pakket is het belangrijkere onderdeel.
